

VMB05 型双壳体多级离心泵在 20 万吨 / 年烷烃芳烃装置中的应用案例
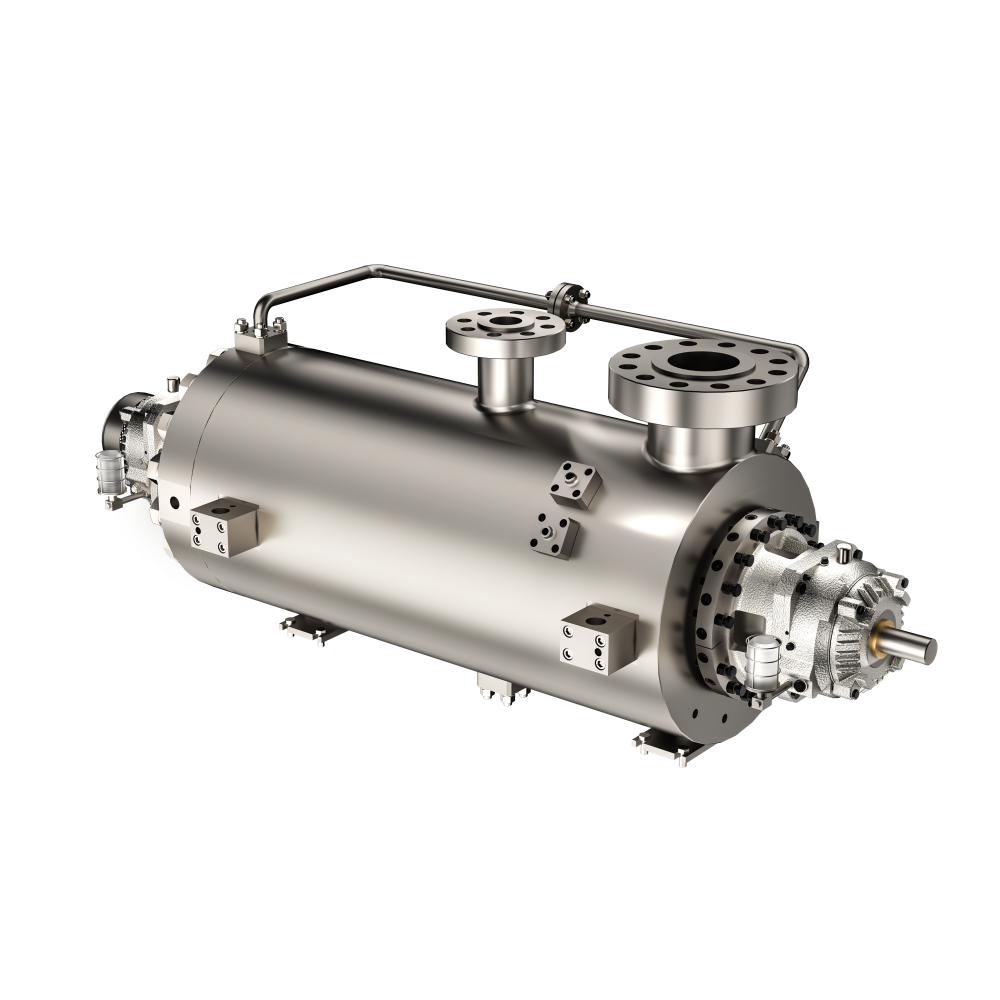
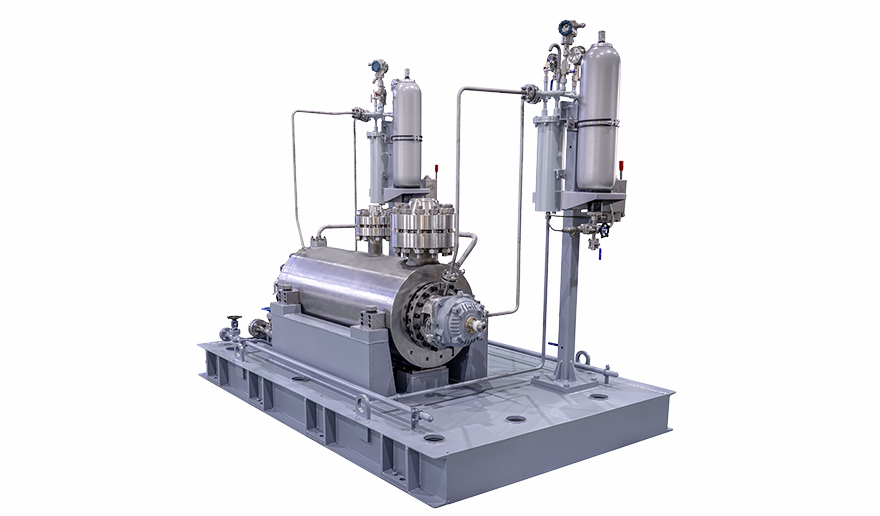
在石油化工行业,20 万吨 / 年烷烃、芳烃装置是实现重质油轻质化、生产高附加值化工原料的核心单元。其中,加氢进料泵作为装置“心脏”,承担着将高压氢气与原料油(蜡油、渣油等)混合后输送至加氢反应器的关键任务。该工况介质操作压力达 8.5MPa,且介质具有易燃易爆特性,对泵的密封性、耐压性及长期运行可靠性提出极高要求。原设计采用屏蔽泵,但在试运行中暴露出显著缺陷。基于此,项目团队选用沃尔姆 VMB05 型双壳体多级离心泵,成功解决屏蔽泵的技术瓶颈。
原方案三大缺陷
该工况介质操作压力达 8.5MPa , 且介质具有易燃易爆特性,对泵的密封性、耐压性及长期运行可靠性提出极高要求。原设计采用屏蔽泵,但在试运行中暴露出显著缺陷:
1.维护成本高
• 屏蔽套磨损导致电机绕组失效 ,年均维修频次达 4次 ,单次停机维修耗时 72 >小时。
2.效率偏低
• 屏蔽泵需分流 15% 介质冷却电机,导致 实际输送效率仅 65% 。
3.工况适应性差
• 无法满足 装置提负荷时(流量波动 ±20%)的 稳定运行 需求。
VMB05型泵技术优势与创新设计
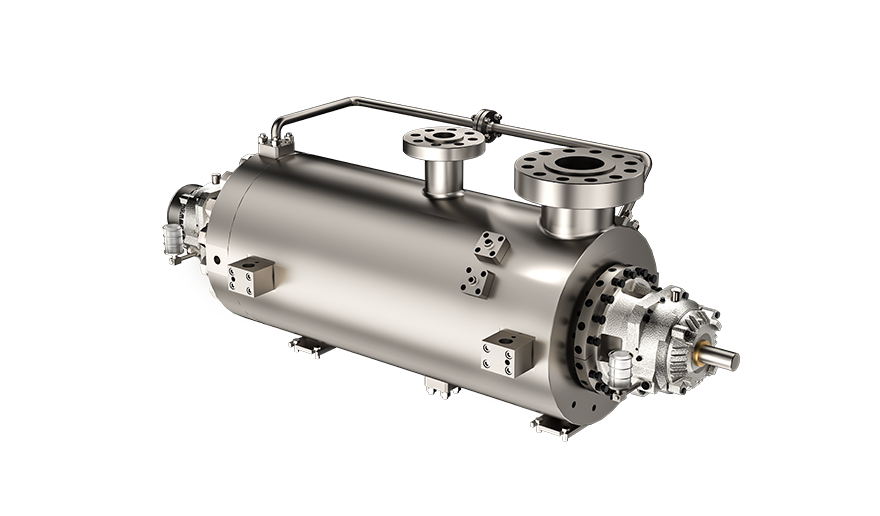
项目团队选用沃尔姆 VMB05 型双壳体多级离心泵,成功解决屏蔽泵的技术瓶颈:
1.双壳体结构突破高压工况限制
• 采用 锻钢双壳体 + 中心支撑结构 ,外壳体可承受 10MPa 设计压力(远超工况 8.5MPa),通过有限元分析优化壳体厚度分布,管口载荷承载能力 达 API 610 标准 3 倍 ,热膨胀位移偏差≤0.03mm(屏蔽泵为 0.1mm),确保高温高压下轴系对中性, 机封寿命延长至 25000 小时 。
2.芯包式快拆设计颠覆传统维护模式
• 整体抽出式芯包结构 (含导叶、叶轮、轴、轴承箱等 32 个核心部件),检修时无需拆卸进出口管线及电机,仅需松开筒体螺栓即可在 8小时内完成芯包更换 (屏蔽泵需拆卸全系统,耗时 24 小时)。
3.多级叶轮与密封系统的安全强化
• 水力部件精密化 :叶轮 / 导叶采用 CFD 优化的叶片窄流道设计 ,配合 精密铸造 (尺寸公差 ±0.05mm), 泵效率 达 70%(较屏蔽泵提升 5%),小流量区(20m³/h)效率仍 保持40% 以上 。
• 密封系统双重保障 : 针对含氢介质特性,配置API 682 第四版集装式串联密封 (P11+53B 方案) :
1. 前端密封采用介质自冲洗(P11 方案),冲洗量≤5%,降低密封面结焦风险;
2. 后端密封由 53B 系统提供隔离液,蓄能器维持隔离液压力高于密封腔 0.14MPa,压力变送器实时监测,DCS 设置低压力报警,确保 零介质泄漏 。
4.工况适应性与能效提升
• 叶轮布置灵活化:采用串联叶轮布置,平衡鼓结构平衡轴大部分轴向力,轴承负载降低 60%, 适用流量波动 ±30% 工况 (实测 50-80m³/h 稳定运行)。
应用成效
1. 长周期运行可靠性验证
• 自 2024 年 3 月投用以来, 连续运行 12000 小时无故障 ,顺利通过装置 3 次开停车考验及 20% 超负荷测试(流量 72m³/h,扬程 900m)。在介质含硫量波动(1%-3%)工况下,通过密封冲洗系统优化,未发生密封失效问题,保障了反应器进料稳定性。
2. 全生命周期成本优势显著
• 维护成本:芯包式结构使备件库存 成本降低 40% (仅需储备芯包组件) ;
• 停机损失: 单次检修时间缩短 22.5 小时 。
结语
在 20 万吨 / 年烷烃芳烃装置中,沃尔姆VMB05型双壳体多级离心泵通过结构创新与密封技术突破,成功替代维护困难的屏蔽泵, 实现高压含氢工况下的高效稳定运行 。其芯包式快拆设计与双重密封保障,不仅解决了行业共性难题,更树立了高压加氢泵的可靠性标杆。随着石化行业向高负荷、长周期运行升级,该产品将持续赋能加氢裂化、渣油加氢等核心装置,推动流程工业装备的国产化进程。